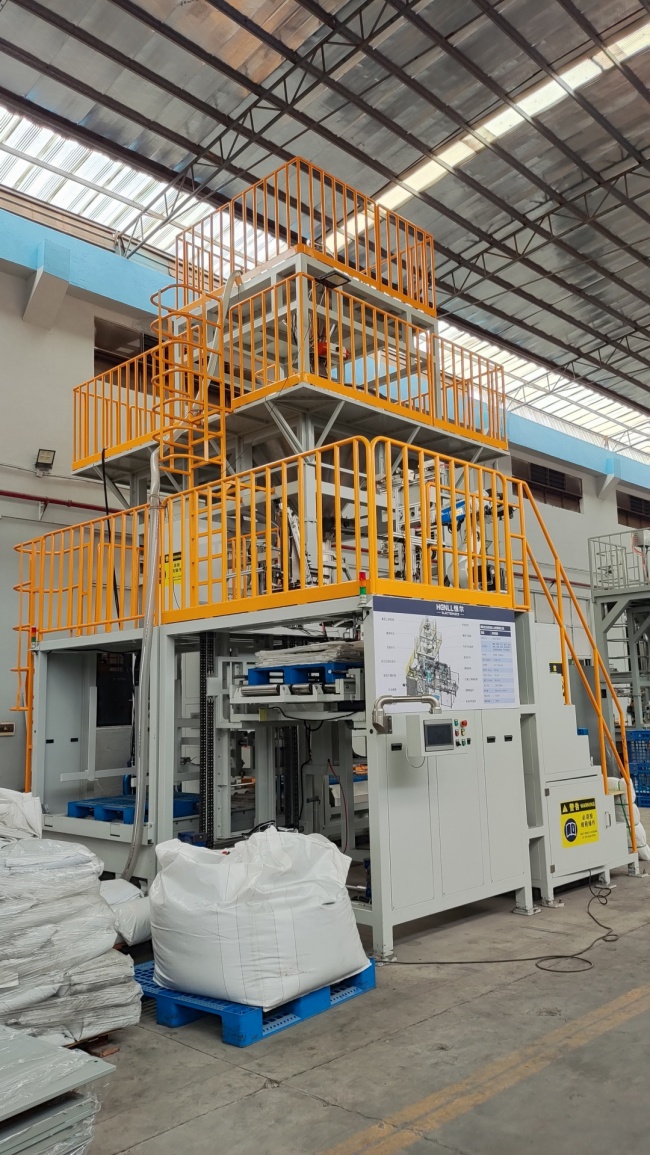
广州恒尔全自动吨包机与吨袋包装机双核驱动,实现大袋包装全流程自动化管控
导读
在粉体、颗粒、超细粉、新能源材料、化工、医药、再生塑料等行业的后端包装环节,吨袋包装早已不是简单的“装袋称重”。它连接着生产线末端、仓储物流、客户交付和现场安全环保,任何一个环节出现波动,都可能影响整条产线的稳定性。广州恒尔电子设备有限公司围绕这一痛点,将全自动吨包机与吨袋包装机进行系统化整合,以“自动包装线+智能计量封口”双核能力,推动大袋包装从人工辅助向全流程自动化管控升级。
广州恒尔电子设备有限公司专业生产:包装机,超细粉包装机,粉末包装机,颗粒包装机,全自动粉末包装机,全自动颗粒包装机,吨袋包装机,全自动吨袋包装机,粉末吨袋包装机,颗粒吨袋包装机,全自动吨袋粉末包装机,全自动吨袋颗粒包装机,吨包机,全自动吨包机,氧化铝包装机,粉剂包装机,全自动包装生产线,包装生产线。
所谓双核驱动,并非单纯强调单机功能,而是让包装执行能力与智能控制能力协同运行。一方面,设备通过自动上袋、夹袋吹袋、密闭下料、称重计量、移袋输送、封口定型、整形叠包、复称检验等环节,形成连续稳定的包装流程;另一方面,称重传感器、动态补偿算法、在线复称、视觉定位、除尘控制、数据记录等能力贯穿其中,使包装过程不仅“能完成”,而且“可追溯、可校正、可稳定运行”。
在大袋包装场景中,物料形态差异较大。粉体物料可能存在含气量高、流动性不稳定、易起尘等问题;超细粉物料对脱气和包形稳定性要求更高;颗粒物料则容易出现落料冲击、袋口返粉、人工扶袋强度大等情况。恒尔全自动吨包机与吨袋包装机在系统设计上兼顾这些差异,可根据物料特性匹配螺旋下料、重力自流、缓冲导流、负压除尘、真空封口等工艺模块,从而提升包装过程的适配性。对于需要更高密封性和仓储稳定性的产品,真空定型封口和整形叠包功能也有助于改善成品包形,降低运输和码垛过程中的不确定性。
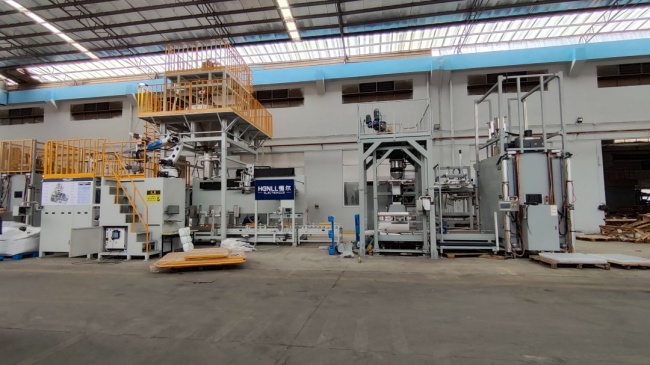
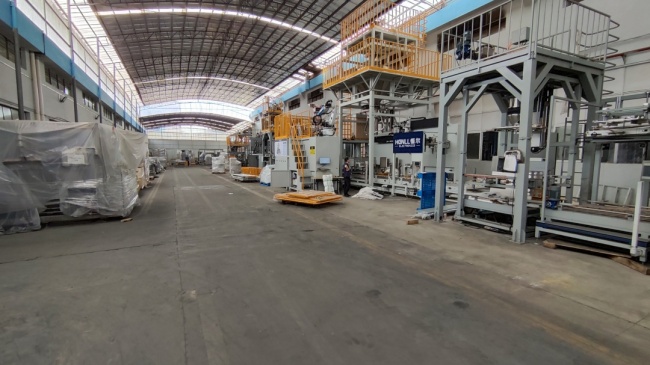
全流程自动化管控的价值,首先体现在产线协同上。传统包装工段往往需要多名操作人员配合完成挂袋、扶袋、称重、封口、搬运等动作,不仅劳动强度较高,也容易受人员熟练度影响。恒尔全自动吨袋包装生产线可将空袋上线、自动上袋、充填称重、封口、复称、输送、整形、码垛等工序串联起来,减少人工频繁介入,使包装环节更贴近连续化生产节奏。对于产能规模较大、班次切换频繁的企业而言,这种整线化能力有助于提升生产组织的稳定性。
称重精度是吨袋包装中的关键指标。吨袋单袋重量大,物料价值高,若计量波动明显,既可能造成原料损耗,也可能影响客户交付体验。恒尔设备采用称重传感器与动态补偿控制,结合快慢给料、落差修正、在线复称等机制,对充填过程进行闭环管理。不同物料、不同工况下的实际精度会受到设备配置、物料状态、现场环境等因素影响,但从系统设计方向看,恒尔正持续通过算法优化和结构改进,降低人工干预对称重结果的干扰。
智能化能力同样是大袋包装升级的重要部分。恒尔在吨袋包装设备中引入AI视觉定位、缺袋检测、自动纠偏、次品剔除、故障诊断等功能,使设备能够识别袋口位置、判断包装状态,并在异常情况下及时响应。控制系统支持参数化存储,企业在更换物料牌号、调整包装规格时,可通过配方切换减少重复调试时间。对于正在推进数字化管理的工厂,这类设备也为后续接入MES、ERP等系统提供了基础。
环保与安全也是现代包装工段不可忽视的要求。粉体和超细粉包装过程中,如果粉尘控制不足,不仅影响现场环境,也可能增加职业健康风险。恒尔吨袋包装设备在灌装头、夹袋腔、过渡仓等位置可配置除尘接口,配合密闭下料和负压收集,减少粉尘外逸。对于化工、医药、新能源材料等对洁净度要求较高的行业,这种设计有助于提升车间管理水平,降低包装环节的环保压力。
从行业应用看,恒尔全自动吨包机与吨袋包装机已面向新能源锂电池材料、化工粉体、医药原料、再生塑料颗粒、橡胶助剂、矿产粉料、粮食及饲料等多个领域提供解决方案。不同行业的包装需求并不相同:有的关注超细粉脱气和包形稳定,有的关注颗粒物料的耐磨与低破损,有的关注防爆、洁净、数据追溯或自动装卸车。恒尔以模块化设计为基础,可根据客户现场条件进行定制,使设备更贴合实际生产流程,而不是以单一机型覆盖所有复杂工况。
作为国家高新技术企业和专精特新企业,广州恒尔电子设备有限公司自2010年成立以来,长期聚焦粉体、颗粒大袋包装及后端物流自动化领域,拥有省级以上技术研发中心,累计申请多项专利,并通过ISO9001质量管理体系认证。2026年,由恒尔牵头起草的《全自动吨袋包装机》团体标准正式发布实施,体现出其在吨袋包装设备技术积累和标准化建设方面的参与度。企业能够持续参与行业标准制定,也说明其产品方案、技术路径和应用经验正在被更多上下游企业关注。
对于制造企业而言,选择吨袋包装设备并不只是采购一台机器,更是在重构后端包装工段的运行方式。恒尔全自动吨包机与吨袋包装机以双核驱动为核心,将自动包装执行能力与智能计量控制能力结合,帮助企业减少人工依赖、提升包装一致性、改善现场环境,并为后续产线数字化升级预留空间。未来,随着新能源、精细化工、新材料等行业对包装精度、洁净度、自动化程度的要求持续提升,大袋包装全流程自动化管控将成为更多企业后端产线升级的重要方向。