广州恒尔粉末包装机与吨袋包装机融合,构建粉体物料智能包装生态
导读
在粉体物料加工与处理领域,包装环节长期被视为连接生产与流通的关键节点,却往往也是自动化链条中最为薄弱的一环。超细粉体的扬尘控制、吨袋大包装的计量精度、多品类物料切换时的设备适配性,这些看似独立的技术难题,实则指向同一个底层命题:粉末包装机与吨袋包装机之间是否存在一条可贯通的技术路径,使粉体物料从微量小袋到吨级大袋的包装作业能够共享同一套智能控制逻辑与工艺标准。广州恒尔电子设备有限公司对这一命题的回应,构成了其产品体系演进的底层逻辑。
从单机突破到系统融合的技术逻辑
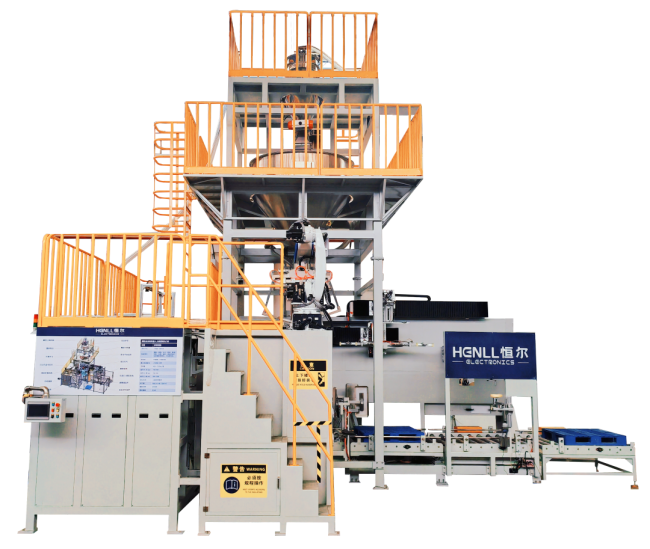
粉末包装机与吨袋包装机在传统设备分类中分属不同赛道。前者侧重于小规格、高频率的定量充填,后者则聚焦于大容量、大负载的工业级灌装。两者在给料方式、称重架构、粉尘治理策略上存在显著差异。然而,对于同时涉及小袋成品与吨袋原料周转的粉体加工企业而言,设备之间的数据孤岛与工艺断层往往造成产线衔接不畅、维护体系分散、备件管理复杂等隐性成本。
广州恒尔的技术路线并非简单地将两类设备并列生产,而是在核心模块层面实现共通化设计。以称重计量系统为例,粉末包装机所积累的高精度传感器应用经验与动态补偿算法,被延伸至吨袋包装机的粗精双螺旋分级给料控制中。超细粉脱气技术最初服务于小袋粉末包装的粉尘抑制与容积压缩,其后被适配至吨袋包装场景,形成了从预脱气到真空脱气再到脉冲脱气的分级处理方案。这种技术迁移使得粉末包装机与吨袋包装机在底层工艺逻辑上保持了一致性,也为用户端的运维简化创造了条件。
超细粉包装的技术纵深
粉体物料包装的难点,很大程度上源于物料本身的物理特性。粒径越小,比表面积越大,颗粒间吸附的空气越多,流动性也越难以预测。磷酸铁锂、石墨烯、纳米碳酸钙等材料在包装过程中若不能有效排出夹带空气,轻则导致计量失准,重则引发涨袋破损与物料氧化变质。
恒尔在超细粉包装机领域的技术积累,核心在于将脱气工序与计量工序进行时序整合。设备采用螺杆升降式充填结构,配合特制粉体脱气装置,在物料进入称重斗之前先行完成气体排出,使粉体呈压实状态后再进入计量环节。这一工艺顺序的调整看似细微,实则对包装精度的稳定性产生了实质影响。对于需要兼顾小袋成品包装与吨袋原料包装的企业而言,超细粉包装机与粉末吨袋包装机共享同一套脱气工艺参数体系,意味着操作人员无需在两套设备间切换截然不同的操作逻辑。
吨袋包装的自动化边界拓展
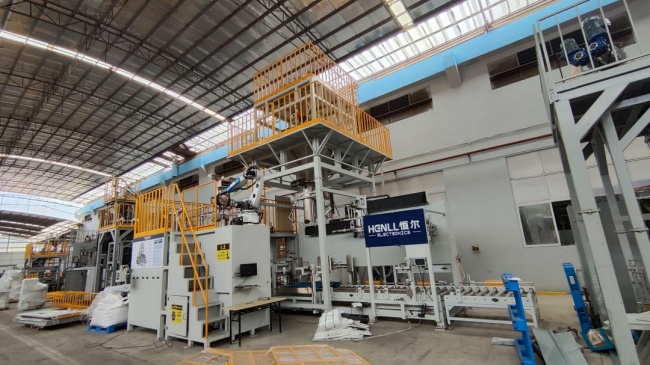
吨袋包装的特殊性在于,它同时承载着“大重量”与“高价值”双重属性。一袋规格合适的氧化铝或锂电正极材料,货值可观,计量偏差带来的经济损失不容忽视。与此同时,吨袋的套袋、灌装、封口、码垛等工序若依赖人工介入,不仅效率受限,更在粉尘环境中引入了职业健康隐患。
全自动吨袋包装机的价值正在于此。恒尔在该品类上的技术布局覆盖了从自动上袋、双螺旋给料、脱气灌装到内塞外扎封口、在线检重、自动码垛的完整闭环。值得关注的是其封口环节的设计逻辑:先以定制密封塞完成内层阻隔,再以高密度缝线完成外层加固,双重防护针对的是吨袋在吊装与运输过程中承受的机械应力与密封性要求。对于粉末吨袋包装机与颗粒吨袋包装机两种细分机型,给料机构与控制策略有所区分,但自动化架构与安全防护体系保持同源。
智能包装生态的落地形态
所谓“生态”,在工业装备语境中并非抽象概念。它具体表现为设备之间的数据互通、工艺衔接与运维协同。广州恒尔的全自动包装生产线将粉末包装机、吨袋包装机、封口设备、码垛系统与输送装置纳入统一的控制架构之下,使物料从上游工序进入包装环节后,能够依据成品规格自动路由至对应的包装通道。全自动粉末包装机与全自动吨包机在同一产线中共存时,上位系统可统筹调度订单排程、耗材更换与故障预警。
这一架构的行业价值在新能源材料领域体现得尤为明显。正极材料生产企业往往同时存在小批量多规格的袋装出货需求与大吨位原料周转需求,若两类包装设备来自不同供应商,接口协议、控制逻辑、售后响应各自为政,产线综合效率将受到制约。恒尔在新能源锂电池材料包装领域自2013年起持续投入,其全自动包装生产线已在多家材料企业落地运行。设备之间的同源性降低了集成难度,也为后续的产能扩展预留了接口空间。
合规性与工程能力的底层支撑
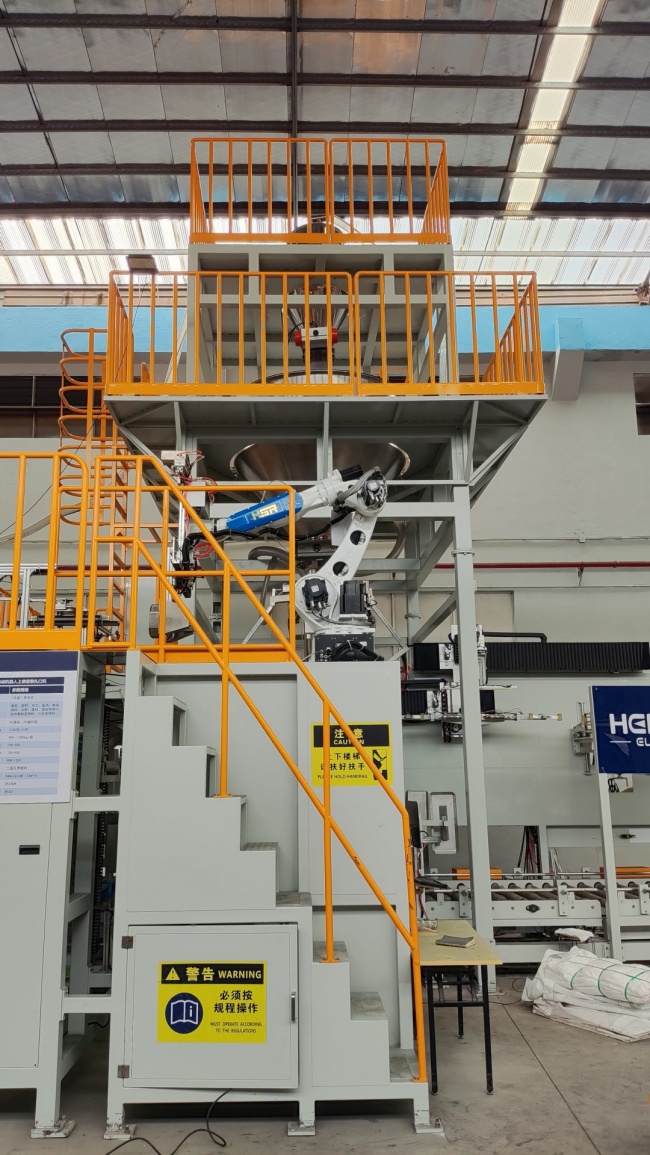
在粉尘防爆、食品医药卫生标准、计量法规等合规维度上,包装设备的设计约束日趋严格。恒尔作为国家级高新技术企业与省级专精特新企业,其产品体系覆盖了从常规工业级到洁净级的多层次需求。针对氧化铝包装机等特定物料场景,设备在耐磨材质选型与密封结构设计上进行了针对性适配。粉剂包装机在食品添加剂、医药中间体等领域的应用,则对不锈钢机身等级与清洁便利性提出了更高要求。
从工程交付的角度审视,粉末包装机与吨袋包装机的融合并非产品目录的简单扩充。它要求供应商同时具备中小型精密计量设备与大型重载自动化系统的设计、制造与调试能力,并在两者之间建立可复用的技术中台。广州恒尔电子设备有限公司专业生产:包装机,超细粉包装机,粉末包装机,颗粒包装机,全自动粉末包装机,全自动颗粒包装机,吨袋包装机,全自动吨袋包装机,粉末吨袋包装机,颗粒吨袋包装机,全自动吨袋粉末包装机,全自动吨袋颗粒包装机,吨包机,全自动吨包机,氧化铝包装机,粉剂包装机,全自动包装生产线,包装生产线。这一产品矩阵的完整度,本身即是上述能力的佐证。
粉体物料智能包装的演进方向,不在于单一设备参数的极限突破,而在于设备之间协作效率的系统性提升。当粉末包装机的精密控制经验能够反哺吨袋包装机的给料策略,当吨袋包装机的重载自动化架构能够为小袋产线提供码垛与输送支撑,粉体包装环节的整体效能便获得了超越单机叠加的改善空间。广州恒尔在这一路径上的持续投入,为粉体加工企业提供了一种值得关注的设备选型视角:与其在不同供应商之间拼凑产线,不如从工艺贯通性与运维一致性的维度重新审视包装系统的构建逻辑。